焊缝宽度与焊趾有什么不同与作用
🔩说明:本文由焊接人小编整理发布,未经允许请勿转载!部分文字图片来自书籍、网络、百度,作者不详,版权归原作者所有,如涉及侵权或对版权有疑问,请联系删除处理
本文链接:http://www.hanjieren.com/hanjiejishu/hanfengkuanduyuhanzh.html
🔩说明:本文由焊接人小编整理发布,未经允许请勿转载!部分文字图片来自书籍、网络、百度,作者不详,版权归原作者所有,如涉及侵权或对版权有疑问,请联系删除处理
本文链接:http://www.hanjieren.com/hanjiejishu/hanfengkuanduyuhanzh.html
上一篇:焊接接头的形式
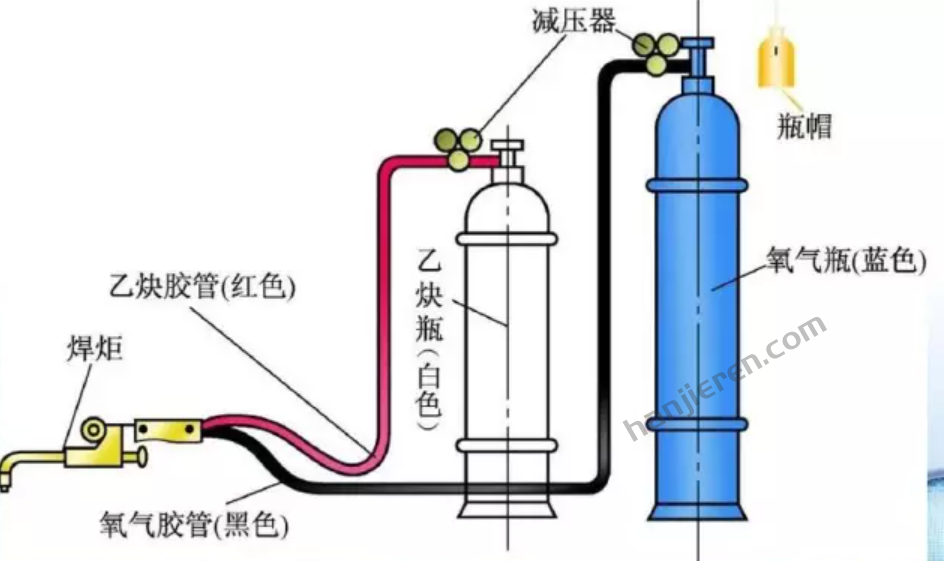
你有没有好奇过,那些金属部件是怎么被牢牢焊在一起的?今天咱们就用一分钟,把气焊这事儿给你讲明白。气焊的核心原理其实很简单:把可燃气体(比如乙炔)和助燃气体(氧气)在焊炬里混合,点燃后产生高温火焰,用这…
焊接时总纠结:焊缝表面该留个小凸起吗?留高了怕出问题,留平了又担心强度不够?其实这个“小凸起”就是焊缝余高,把控好它是焊缝质量达标的关键一步。…
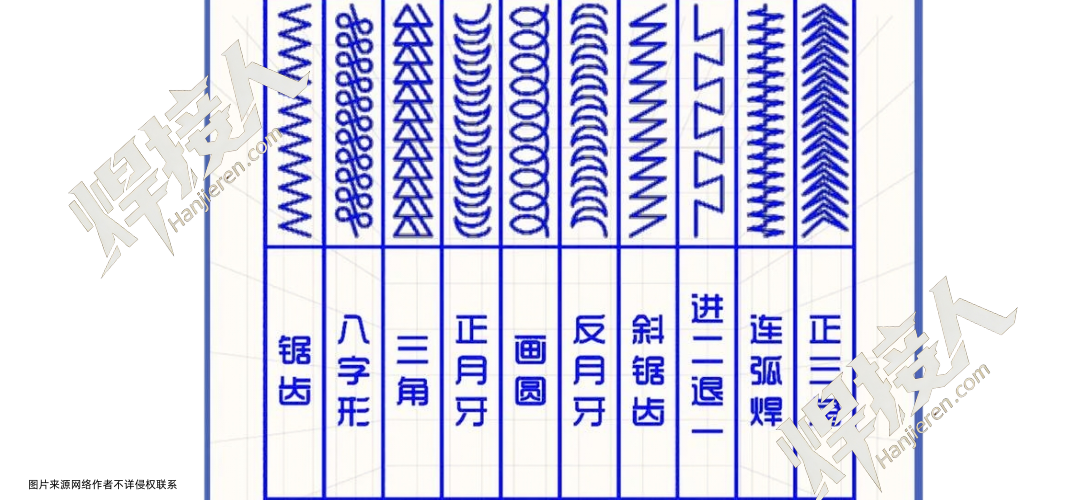
不少新人焊工一上机就焊缝歪、铁水坠、夹渣多,总以为是电流电压没调好。实际上,运条手法不对,再调参数也焊不出合格焊缝,标准运条才是焊接成型的核心。运条是电焊最基础的动作,也是决定焊缝外观、强度、合格率的…
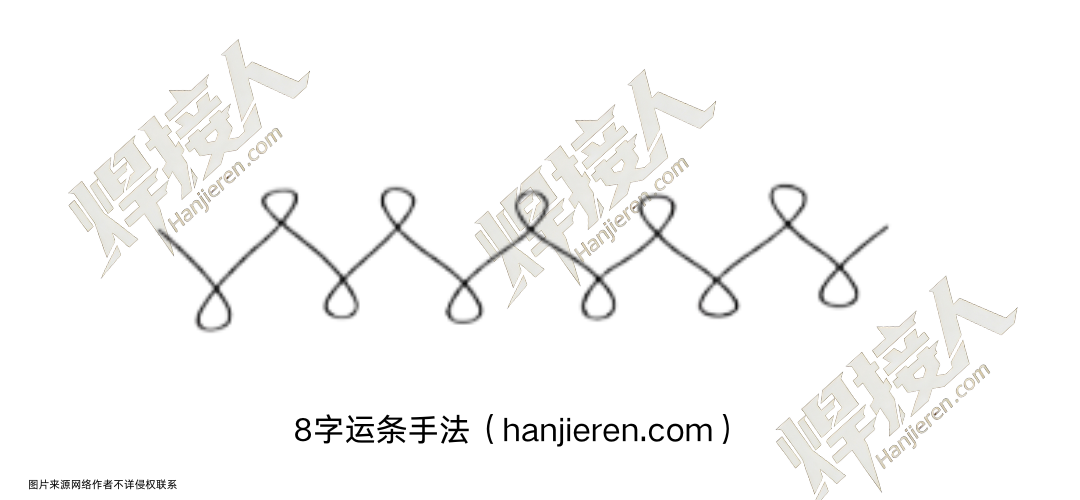
立焊盖面时,铁水下坠、焊缝凹凸不平,是焊工最头疼的问题。很多人反复调整参数,却始终无法改善。其实,选对运条手法,就能轻松解决,八字形运条正是关键。…
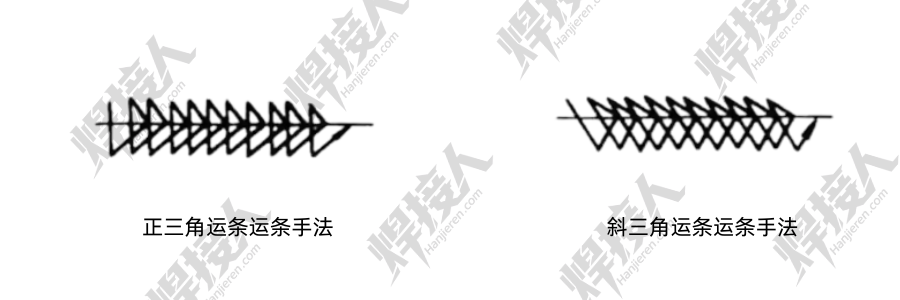
立焊填充时,坡口底部未焊透、夹渣频发,是很多焊工的常见困扰。即便电流合适,缺陷依然不断。其实,运条手法才是关键,三角运条正是解决这类问题的核心。…
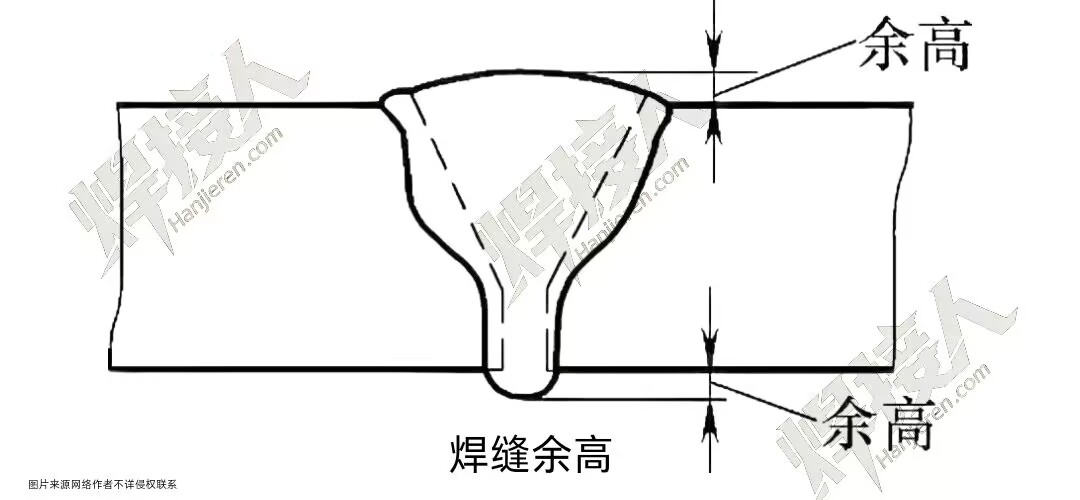
焊接时总纠结:焊缝表面该留个小凸起吗?留高了怕出问题,留平了又担心强度不够?其实这个“小凸起”就是焊缝余高,把控好它是焊缝质量达标的关键一步。
先把概念讲透彻:对接焊缝中,焊缝表面超出两焊趾连线的那部分金属高度,就是余高。简单说,它就像焊缝“额外长出来的小脊梁”,看着不起眼,作用却不小。
余高的核心价值在于“补强度、助检测”。它能直接增加焊缝的截面积,就像给桥梁多架了一层承重梁,让焊缝整体强度更扎实;同时,这层凸起还能提高X射线摄片的灵敏度,方便检测人员排查内部缺陷,避免“内伤”遗漏。
但千万别以为余高越高越好!它就像炒菜放盐,少了没味道,多了则难以下咽。过高的余高会让焊趾处产生“应力集中”,就像绳子上打了个死结,受力时容易从这里断裂;而且还会增加母材变形风险,影响工件的尺寸精度。反过来,余高低于母材也不行,相当于焊缝“没吃饱”,强度不够,根本扛不住工作负荷。
行业里早有明确标准:焊条电弧焊的余高要控制在0~3mm,埋弧焊则是0~4mm。新人实操时可以这么判断:余高略高于母材表面,用手摸起来平滑过渡,没有尖锐棱角,基本就达标了。比如焊接管道对接焊缝,余高超过3mm就得分次打磨,低于0mm则需要补焊,确保符合规范
关键是找到“刚刚好”的平衡:不达标则强度不足,超标则隐患暗藏。精准把控余高,让焊缝既够坚固又无短板,才是工程质量的底气所在。