焊接返修的“隐形红线”!90%新人踩坑,看完少走弯路
🔩说明:本文由焊接人小编整理发布,未经允许请勿转载!部分文字图片来自书籍、网络、百度,作者不详,版权归原作者所有,如涉及侵权或对版权有疑问,请联系删除处理
本文链接:http://www.hanjieren.com/hanjiejishu/7EE3D801Bc49C923.html
🔩说明:本文由焊接人小编整理发布,未经允许请勿转载!部分文字图片来自书籍、网络、百度,作者不详,版权归原作者所有,如涉及侵权或对版权有疑问,请联系删除处理
本文链接:http://www.hanjieren.com/hanjiejishu/7EE3D801Bc49C923.html
上一篇:常见焊材母材对照表
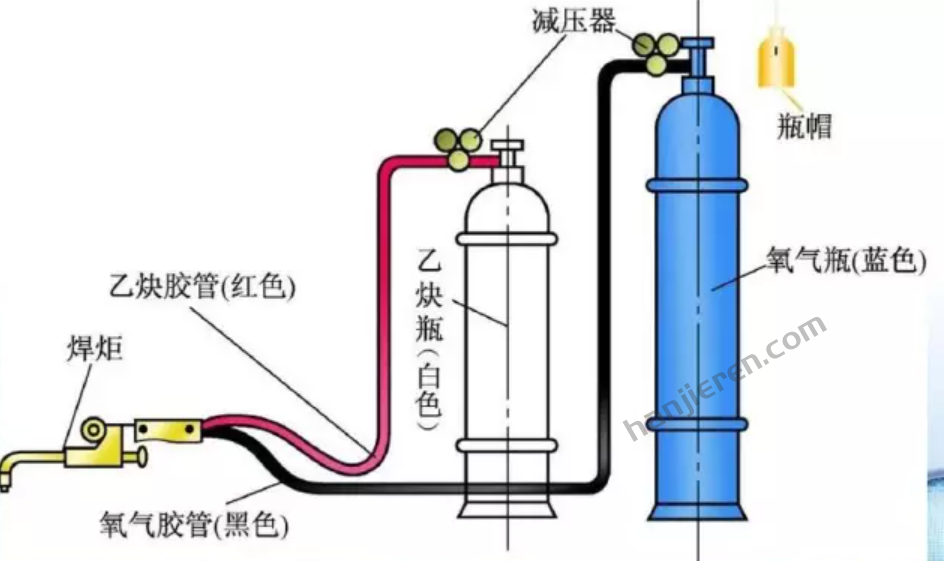
你有没有好奇过,那些金属部件是怎么被牢牢焊在一起的?今天咱们就用一分钟,把气焊这事儿给你讲明白。气焊的核心原理其实很简单:把可燃气体(比如乙炔)和助燃气体(氧气)在焊炬里混合,点燃后产生高温火焰,用这…
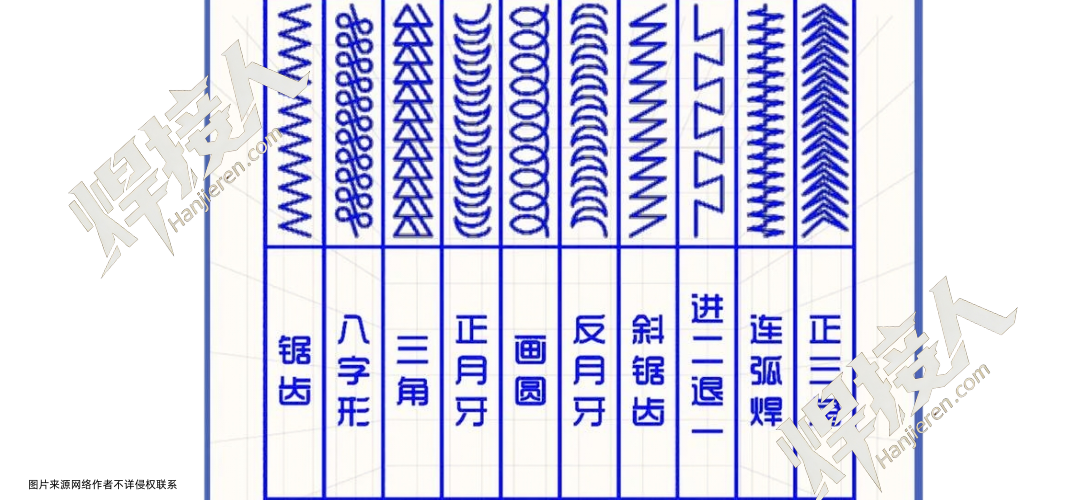
不少新人焊工一上机就焊缝歪、铁水坠、夹渣多,总以为是电流电压没调好。实际上,运条手法不对,再调参数也焊不出合格焊缝,标准运条才是焊接成型的核心。运条是电焊最基础的动作,也是决定焊缝外观、强度、合格率的…
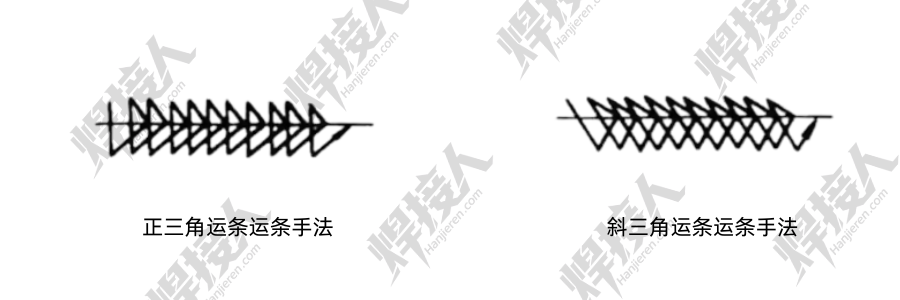
立焊填充时,坡口底部未焊透、夹渣频发,是很多焊工的常见困扰。即便电流合适,缺陷依然不断。其实,运条手法才是关键,三角运条正是解决这类问题的核心。…
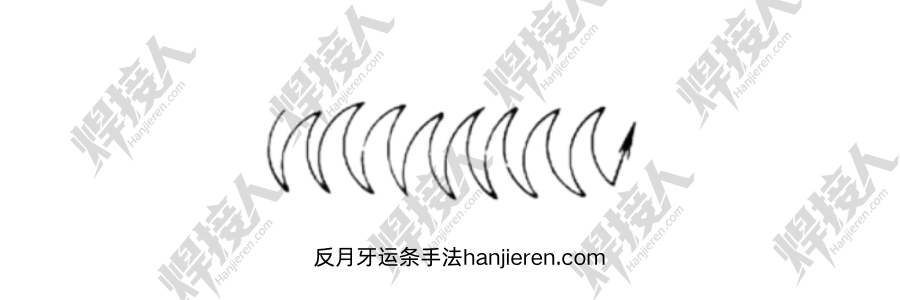
立焊、仰焊时,铁水下坠、熔池塌陷,是焊工最难攻克的问题。参数反复调整,缺陷依然存在。其实,运条手法才是关键,反月牙运条正是解决立仰焊难题的核心。…
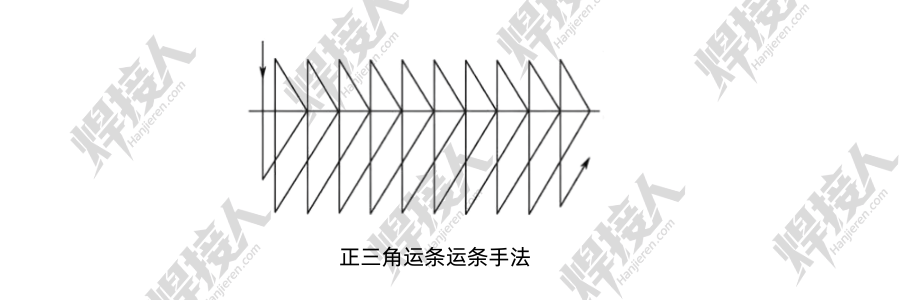
二保焊立焊时,熔池流动性强、易下坠,成型难控,是焊工的常见困扰。参数合适仍难稳定,其实,运条手法才是关键,正三角运条正是二保焊立焊的核心。…
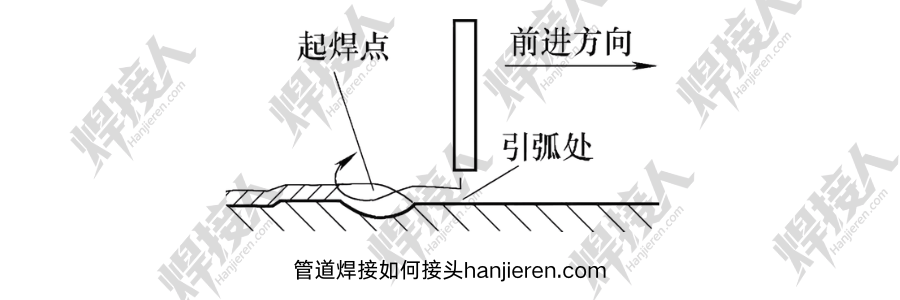
新手焊工刚上手操作,常常面临起弧不稳、接头不规整的难题,不仅影响焊缝美观,还埋下质量隐患。掌握标准的起弧与接头方法,是焊好每一道焊缝的第一步。引弧是焊接的核心起步动作,操作规范直接决定焊接质量。正式施…
新手焊工总疑惑,为啥同样施焊,有的焊口结实耐用,有的却易开裂?其实焊缝的几何外观里,藏着性能好坏的关键密码,看懂形态,才能焊出合格好焊缝。
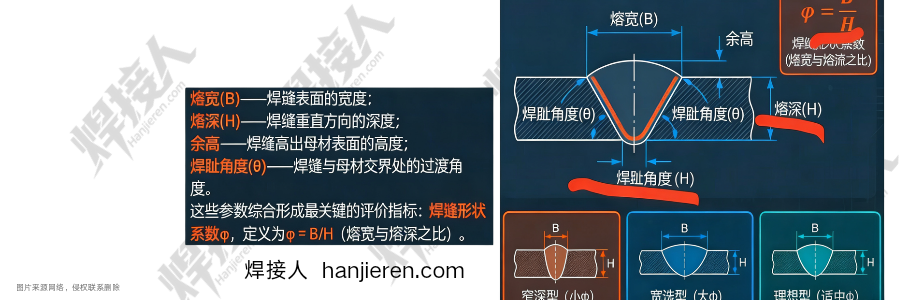
焊缝的形态不只是外观好看,更是决定焊接接头强度、韧性的核心,行业标准AWS D1.1、EN 1011-2等,也都对焊缝形态有明确规范,这是保证焊口性能的基础。新手看焊缝形态,先抓两个核心:几何尺寸和成型外观。
几何尺寸里,余高、焊脚、坡口熔合比是关键。余高过高会形成应力集中,过低则熔合不足;焊脚大小要匹配母材厚度,过大过小都会降低接头稳定性;坡口熔合比达标,才能保证母材和焊缝金属充分结合,避免未熔合缺陷。
成型外观则看是否平整连续,无咬边、未焊透、夹渣等问题。咬边会削弱母材有效厚度,未焊透直接留下焊接隐患,而平整顺滑的焊缝过渡,能减少应力集中,让力在接头处均匀传递。
这些形态问题,本质上和焊接参数、操作手法挂钩。电流过大易咬边、余高过高,运条速度不均会让焊缝宽窄不一,坡口清理不到位则会影响熔合。新手练习时,要边焊边观察焊缝成型,及时调整电流、速度和运条方式,让形态符合标准。
更重要的是,焊缝形态直接关联微观组织,外观规整的焊缝,内部晶粒更均匀,力学性能更优;而形态缺陷的焊缝,内部往往伴随组织劣化,后期易出现开裂、失效等问题,这也是工程上对焊缝形态严格要求的原因。
新手学焊接,别只盯着“焊上就行”,把焊缝形态练标准,是焊出高质量焊口的第一步,也是打好焊接基础的关键。
焊缝形态是质量的外在表达,微观性能是安全的内在核心,以形控质,方焊精品。